-

-
 服务热线:13173263456
-

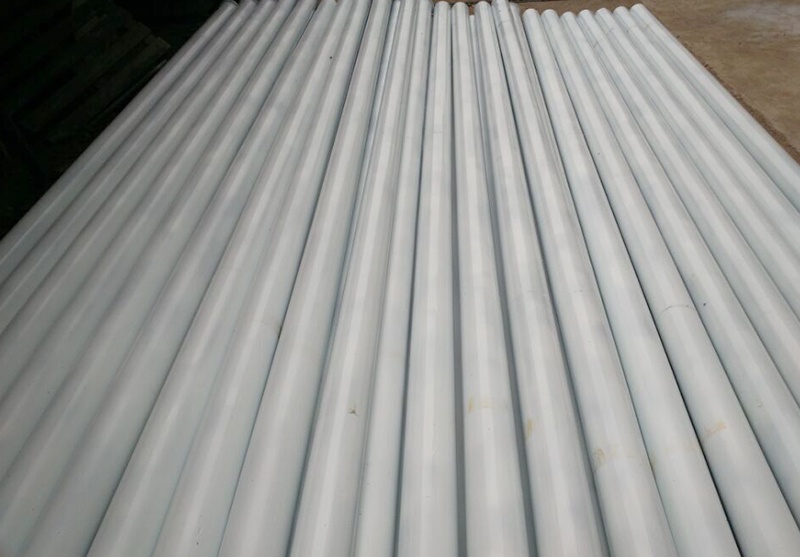
耐磨陶瓷管道异径管加工制作
耐磨陶瓷管道在工业输送系统中承担着应对高磨损、强腐蚀工况的重要任务,其异径管部件需兼顾口径过渡平顺性与内衬陶瓷层的完整性。制作过程涉及基管选型、陶瓷内衬预制、热压复合、精密机加工及多道质量检测环节,要求尺寸公差控制在±0.3mm以内,陶瓷层厚度均匀性偏差不超过±0.15mm,同时确保界面结合强度不低于25MPa。整个流程需符合JB/T 13967-2021《耐磨陶瓷衬里钢管技术条件》相关规范,适用于矿山、电力、化工等行业的浆体或颗粒介质长周期稳定输送。
1. 基管与陶瓷预制件匹配设计
耐磨陶瓷管道异径管的结构特殊性决定了其不能采用常规直管的衬贴方式,需依据两端公称通径、锥角大小及流速分布特征进行三维建模与应力仿真。陶瓷片排布方案须避开应力集中区域,采用梯形或扇形定制陶瓷单元,并预留0.2~0.5mm热膨胀间隙。每批次陶瓷原料需提供Al₂O₃含量≥92%、维氏硬度≥1100HV的材质证明,确保在含固量35%石灰石浆液中连续运行寿命达8年以上。
2. 热压复合工艺参数控制
热压复合阶段需在专用模具中完成陶瓷内衬与碳钢基管的同步加压加热,温度区间设定为180℃~220℃,压力维持在2.5~3.8MPa,保温保压时间不少于45分钟。过程中实时监测界面温度梯度与轴向位移量,防止陶瓷层开裂或脱粘。复合完成后须进行超声波探伤与内窥镜目视检查,剔除存在气孔、分层或边缘翘曲的半成品,合格率目标控制在98.5%以上。
3. 异径段精加工与尺寸复核
耐磨陶瓷管道异径管的机加工重点在于保证大小端面垂直度、锥面圆度及过渡区表面粗糙度Ra≤3.2μm。采用数控车铣复合设备配合金刚石刀具进行切削,避免陶瓷层局部过热导致微裂纹。加工后使用三坐标测量仪对关键尺寸——包括大端内径、小端内径、锥长、锥角偏差等——进行全项检测,数据录入质量追溯系统,确保每件产品具备唯一可查的工艺履历。
4. 表面防护与接口适配处理
为提升整管服役适应性,外壁需按GB/T 8923.1标准进行喷砂除锈至Sa2.5级,并涂覆环氧富锌底漆+环氧云铁中间漆+聚氨酯面漆三层防腐体系,干膜总厚度不小于220μm。法兰接口处采用机加工倒角与密封槽一体化成型,匹配国标HG/T 20592法兰系列,确保与上下游管件连接时垫片受力均匀、无偏载风险,满足PN16压力等级下的密封可靠性要求。
5. 出厂检验与交付资料归档
耐磨陶瓷管道异径管出厂前须通过水压试验(试验压力为设计压力的1.5倍,保压时间不少于10分钟)、陶瓷层厚度抽检(每米不少于3处,使用磁感应测厚仪)、以及流体阻力系数实测(参照ISO 5167标准搭建模拟回路)。随货提供材质报告、热处理曲线图、无损检测底片(或数字报告)、安装指导书及电子版BOM清单,所有文件符合TSG 21-2016《固定式压力容器安全技术监察规程》附件要求。
综上所述,耐磨陶瓷管道异径管的加工制作是一项融合材料科学、机械制造与过程质控的系统工程,其质量稳定性直接影响输送系统的运维成本与安全裕度。从陶瓷单元定制、热压复合控制、精密机加工到全流程可追溯管理,每个环节均需严格执行行业标准与企业工艺守则。实际应用中应结合工况参数开展针对性选型,定期进行壁厚监测与接口状态评估,以延长整体使用寿命并降低非计划停机风险。
山东中昊新材料有限公司-耐磨陶瓷管道厂家 http://www.zhtcgd.com 欢迎您的访问!




-
山东中昊新材料有限公司
主营耐磨陶瓷管道等陶瓷产品
-

-
电 话:0533-5558092
手 机:13173263456
-
邮 编:255000
地 址:山东省淄博市淄川区磁村镇三台村
-

- 备案号:鲁ICP备20028061号-1 网站地图
 鲁公网安备 37030202000851号
- 技术支持:淄博欧凯