-

-
 服务热线:13173263456
-

影响耐磨陶瓷管道使用寿命的关键工艺参数有哪些
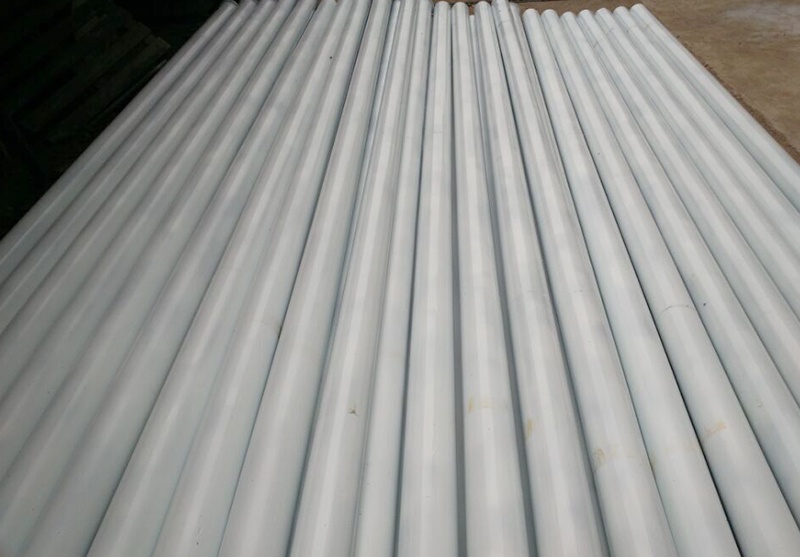
耐磨陶瓷管道在矿山、电力、化工等行业的物料输送系统中应用广泛,其使用寿命受多种工艺参数影响。例如,陶瓷内衬的烧结温度、保温时间、升温速率直接关系到氧化铝陶瓷层的致密度与晶粒均匀性;基管与陶瓷层之间的界面结合强度依赖于复合工艺中的压力控制与冷却路径;此外,原料纯度、颗粒级配及成型方式也会间接影响最终产品的抗冲击性与耐腐蚀性。合理设定这些参数有助于提升整体结构稳定性,延长实际服役周期。
1. 陶瓷烧结温度与保温时间
耐磨陶瓷管道的烧结温度通常控制在1600℃至1750℃区间,过高易导致晶粒异常长大,过低则难以实现充分致密化;保温时间需匹配升温曲线,一般为2~4小时,以保障α-Al₂O₃相完全转化。同时,炉内气氛(如弱氧化或中性环境)对陶瓷层色泽、气孔率及显微硬度具有显著影响,这些因素共同决定了陶瓷管道在高浓度固液混合流体冲刷下的长期适应能力。
2. 复合界面结合工艺
基管材质多选用Q235B或20#钢,内壁需经喷砂、活化及预热处理,以增强陶瓷浆料附着效果;离心成型过程中转速、加速度及停机方式影响陶瓷层厚度分布均匀性;后续热处理阶段的升降温梯度控制不当,可能引发界面微裂纹或残余应力集中,进而削弱抗热震性能与机械载荷承受能力。
3. 原料粉体特性控制
耐磨陶瓷管道所用氧化铝粉体纯度宜不低于95%,粒径分布D50建议控制在1.2~2.5μm,过粗会降低烧结活性,过细则增加团聚风险;添加适量SiO₂、MgO等助烧剂可优化液相生成温度与数量,但需避免引入低熔点杂质相,以免降低高温段硬度和化学稳定性,这是保障陶瓷管道在复杂工况下持续运行的重要前提。
4. 成型与后加工精度管理
离心成型后的陶瓷层需进行车削、端面修整及密封槽加工,尺寸公差应符合GB/T 1804-m级要求;内表面粗糙度Ra值宜控制在≤3.2μm,以减少湍流阻力与局部磨损加剧现象;法兰连接部位的同心度与垂直度偏差须小于0.15mm,防止安装错位引发应力偏载,从而延缓早期失效的发生。
5. 工况适配性验证流程
针对不同介质类型(如石灰石粉、煤渣、尾矿浆),需开展模拟工况下的冲蚀试验与热循环测试,记录质量损失率、层间剥离面积及声发射信号变化趋势;结合有限元分析对典型弯头、三通等异形件进行应力云图评估,据此反向优化陶瓷厚度梯度设计与过渡区结构形式,确保耐磨陶瓷管道在真实环境中具备良好的匹配性与适应性。
综上所述,耐磨陶瓷管道的寿命并非由单一参数决定,而是多个工艺环节协同作用的结果。从粉体制备、成型控制、烧结制度到界面强化及成品检测,每个步骤均需建立标准化作业指导书并实施过程监控。只有将材料性能、结构设计与制造工艺深度耦合,才能切实提升陶瓷管道在严苛条件下的服役可靠性与经济性。
山东中昊新材料有限公司-耐磨陶瓷管道厂家 http://www.zhtcgd.com 欢迎您的访问!



-
山东中昊新材料有限公司
主营耐磨陶瓷管道等陶瓷产品
-

-
电 话:0533-5558092
手 机:13173263456
-
邮 编:255000
地 址:山东省淄博市淄川区磁村镇三台村
-

- 备案号:鲁ICP备20028061号-1 网站地图
 鲁公网安备 37030202000851号
- 技术支持:淄博欧凯